Промышленные чиллеры как основа систем охлаждения
Чиллеры работают по принципу компрессионного или абсорбционного цикла, где тепло от хладагента передается окружающей среде. Основная задача этих установок — удаление избыточного тепла из технологических процессов.
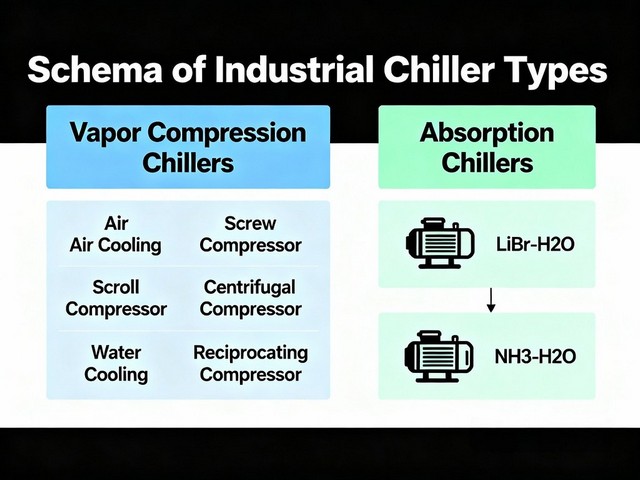
Промышленные чиллеры представляют собой устройства, предназначенные для охлаждения жидкостей в производственных процес
Промышленные чиллеры представляют собой устройства, предназначенные для охлаждения жидкостей в производственных процессах. Они обеспечивают поддержание оптимальной температуры в оборудовании, что критично для отраслей, таких как машиностроение, пищевая промышленность и химическое производство. В России спрос на такие системы растет в связи с развитием энергосберегающих технологий и требованиями к энергоэффективности по нормам ГОСТ. Подробную информацию о моделях водяного охлаждения можно найти на https://gekkoldprom.ru/, где представлены актуальные предложения для российского рынка.
Чиллеры работают по принципу компрессионного или абсорбционного цикла, где тепло от хладагента передается окружающей среде. Основная задача этих установок — удаление избыточного тепла из технологических процессов, предотвращая перегрев и обеспечивая стабильность работы оборудования. В промышленных условиях чиллеры интегрируются в замкнутые контуры охлаждения, где циркулирует вода или другие теплоносители. Выбор типа чиллера зависит от мощности, условий эксплуатации и специфики производства.
Рассмотрим ключевые аспекты, определяющие эффективность чиллеров. Во-первых, это коэффициент производительности (COP), который показывает отношение выработанного холода к потребляемой энергии. В 2025 году средние значения COP для современных моделей достигают 4–6, что соответствует европейским стандартам EN 14511, адаптированным для российского рынка. Во-вторых, уровень шума и вибрации, важные для установки вблизи жилых зон по нормам Сан Пи Н 2.2.4/2.1.8.562-96. В-третьих, совместимость с хладагентами, такими как R410A или R134a, без фторсодержащих веществ, запрещенных в ЕС, но все еще используемых в России с переходом на экологичные альтернативы.
Классификация промышленных чиллеров по типу охлаждения
Промышленные чиллеры классифицируют прежде всего по способу отвода тепла от конденсатора. Этот критерий определяет условия установки и эксплуатационные характеристики. Основные виды включают воздушные и водяные чиллеры, каждый из которых имеет свои преимущества в зависимости от доступности ресурсов и климатических условий России.
Воздушные чиллеры используют вентиляторы для охлаждения конденсатора воздухом. Такие системы не требуют подключения к водопроводу, что упрощает монтаж в регионах с дефицитом воды, например, в Сибири или на юге страны. Они подходят для мощностей до 500 к Вт и применяются в небольших производствах, таких как пластикообработка или электроника. Однако в жаркий климат, как в южных районах России, эффективность снижается из-за высокой температуры окружающей среды, что приводит к необходимости увеличения мощности компрессора.
Водяные чиллеры отводят тепло через теплообменник с использованием воды из градирни или внешнего источника. Этот тип обеспечивает более стабильную работу при высоких нагрузках и подходит для крупных объектов, таких как металлургические заводы в Уральском регионе. Преимуществом является высокий COP в диапазоне 5–7, но требуется инфраструктура для подачи и очистки воды по нормам СП 31.13330.2012. В России популярны комбинированные системы, где водяные чиллеры интегрируют с рекуперацией тепла для отопления.
Другой аспект классификации — по типу компрессора. Винтовые чиллеры, оснащенные винтовыми компрессорами, предназначены для непрерывной работы на мощностях от 100 к Вт и выше. Они демонстрируют надежность в условиях переменных нагрузок, характерных для химической промышленности. Поршневые модели используются в компактных установках до 50 к Вт, где важна мобильность, например, в мобильных цехах по ремонту оборудования. Центробежные чиллеры применяют для сверхмощных систем свыше 1000 к Вт, как в энергетике, но их стоимость выше из-за сложности конструкции.
Классификация по типу охлаждения позволяет оптимизировать выбор под конкретные условия эксплуатации, минимизируя энергозатраты.
При сравнении видов чиллеров критериями служат мощность, энергоэффективность, стоимость установки и обслуживания. Для воздушных моделей начальная цена ниже на 20–30%, но эксплуатационные расходы выше в теплом климате. Водяные чиллеры требуют инвестиций в водоподготовку, но окупаются за счет стабильной производительности. В российском контексте учитывают импортозамещение: отечественные производители, такие как Витклимат или Холод, предлагают аналоги импортных брендов вроде Trane или Carrier, адаптированные к ГОСТ Р 51321.1-2007.
- Воздушные чиллеры: простота установки, но зависимость от погоды.
- Водяные чиллеры: высокая эффективность, необходимость водоснабжения.
- Комбинированные: гибкость для смешанных условий.
Сильные стороны воздушных чиллеров — в мобильности и низких требованиях к инфраструктуре, что делает их подходящими для малого бизнеса. Слабые — снижение КПД при температурах выше 35°C, распространенных летом в Центральной России. Водяные модели выигрывают в крупных проектах, где стабильность важнее, но уязвимы к коррозии теплообменников без регулярной очистки.
Классификация промышленных чиллеров по типу компрессора
Другим важным критерием деления промышленных чиллеров служит тип компрессора, который отвечает за сжатие хладагента и определяет диапазон мощности, надежность и режимы работы. Компрессор влияет на общую эффективность системы и ее адаптацию к переменным нагрузкам. Основные типы включают поршневые, винтовые, центробежные и спиральные компрессоры, каждый из которых применяется в зависимости от масштаба производства и требований к непрерывности процесса.
Поршневые компрессоры в чиллерах используются для установок малой и средней мощности, от 5 до 100 к Вт. Их принцип действия основан на возвратно-поступательном движении поршня, что обеспечивает компактность и простоту конструкции. Такие чиллеры подходят для точечного охлаждения в лабораториях или небольших цехах, например, при производстве фармацевтических препаратов в Москве или Санкт-Петербурге. Критерии оценки включают скорость регулировки мощности и уровень вибрации: поршневые модели регулируют мощность ступенчато, на 25–50%, и генерируют вибрацию до 80 д Б, что требует виброизоляции по нормам СНи П 23-03-2003.
Винтовые компрессоры преобладают в чиллерах средней и высокой мощности, от 100 до 2000 к Вт. Они состоят из двух роторов, обеспечивающих непрерывное сжатие без поршневого движения, что повышает надежность и снижает износ. В российском производстве, таком как нефтепереработка на заводах Роснефти, винтовые чиллеры интегрируют для охлаждения масел и газов. По критериям энергоэффективности, их COP достигает 5,5–6,5, с плавной регулировкой от 10 до 100% нагрузки. Обслуживание включает замену масла каждые 8000 часов, в соответствии с рекомендациями производителей вроде Русклимат.
Центробежные компрессоры применяют в мощных чиллерах свыше 1000 к Вт, где требуется высокая производительность. Они работают на основе центробежной силы от импеллера, достигая скоростей до 10 000 об/мин. Такие системы характерны для крупных промышленных комплексов, как в энергетике на ТЭС в Сибири, где охлаждают турбины. Критерии сравнения: эффективность на полных нагрузках (COP до 7), но низкая при частичной (менее 50%), и высокая стоимость — на 40–50% дороже винтовых аналогов. В России центробежные чиллеры адаптируют под отечественные хладагенты, минимизируя импортозависимость.
Scroll-компрессоры, спирального типа, используются в компактных чиллерах до 50 к Вт. Их конструкция с двумя спиралями обеспечивает бесшумную работу (до 60 д Б) и минимальный износ. Применение видно в пищевой отрасли, например, при охлаждении молочного оборудования на фермах Подмосковья. Регулировка мощности ступенчатая, на 25%, с COP 4–5. Эти модели экономичны в эксплуатации, но ограничены по мощности, что делает их выбором для распределенных систем охлаждения.
Тип компрессора определяет баланс между мощностью и энергоэффективностью, позволяя адаптировать чиллер под конкретные производственные нужды.
| Тип компрессора | Мощность (кВт) | COP | Регулировка нагрузки | Уровень шума (дБ) |
|---|---|---|---|---|
| Поршневой | 5–100 | 3,5–4,5 | Ступенчатая (25–50%) | 70–80 |
| Винтовой | 100–2000 | 5,5–6,5 | Плавная (10–100%) | 65–75 |
| Центробежный | 1000+ | 6–7 | Частичная (50–100%) | 75–85 |
| Scroll | До 50 | 4–5 | Ступенчатая (25%) | 55–65 |
Сильные стороны поршневых и scroll-чиллеров — в компактности и низкой начальной стоимости, подходящей для малого и среднего бизнеса в регионах вроде Волгограда, где важна мобильность. Слабые — ограниченная мощность и повышенный шум, требующий дополнительных мер по шумоизоляции. Винтовые и центробежные модели выигрывают в надежности для крупных предприятий, но их установка сложнее и дороже. Итог: поршневые и scroll подходят для точечных задач с переменными нагрузками, винтовые — для стабильных средних нагрузок, центробежные — для высокопроизводительных систем, где окупаемость достигается за счет масштаба.
- Определите требуемую мощность по тепловой нагрузке оборудования.
- Оцените условия окружающей среды для выбора типа компрессора.
- Учитывайте нормы энергоэффективности по Федеральному закону № 261-ФЗ.
 Иллюстрация конструкций различных компрессоров для чиллеров.
В российском рынке преобладают винтовые чиллеры, составляя около 60% продаж по данным Росстата за 2024 год, благодаря балансу цены и производительности. Импортные модели от York или Daikin сравнивают с отечественными от Термоклимат, где локализация достигает 70%, снижая затраты на логистику.
Классификация промышленных чиллеров по циклу работы
Помимо конструкции и охлаждения, промышленные чиллеры различают по принципу цикла, на котором основана их работа. Этот фактор определяет источники энергии и экологические параметры. Основные категории — компрессионные и абсорбционные чиллеры, где первые используют электричество для сжатия хладагента, а вторые полагаются на тепловую энергию. Выбор зависит от доступности ресурсов и интеграции в энергосистему предприятия.
Компрессионные чиллеры доминируют на российском рынке благодаря универсальности. Их цикл включает испарение, сжатие, конденсацию и дросселирование хладагента, с компрессором как ключевым элементом. Такие системы потребляют электричество, но достигают высокого COP в диапазоне 4–7. Применение охватывает широкий спектр: от охлаждения станков в автомобилестроении на заводах Авто ВАЗ в Тольятти до климат-контроля в дата-центрах Москвы. Критерии оценки — энергозатраты и совместимость с сетями: в России они соответствуют нормам ПЭУ-7, с напряжением 380 В и защитой от перегрузок.
Абсорбционные чиллеры работают на основе абсорбции паров хладагента в абсорбенте, обычно воде и бромистому литию. Тепло для десорбции поступает от горячей воды, пара или отходящих газов, без электрического компрессора. Это делает их подходящими для когенерационных установок, где используют отработанное тепло. В промышленных условиях, таких как целлюлозно-бумажные комбинаты в Архангельской области, абсорбционные модели охлаждают процессы с температурой до 5–10°C. COP таких систем ниже — 0,7–1,2, но они снижают нагрузку на электросети, что актуально для регионов с дефицитом электроэнергии.
Абсорбционные чиллеры позволяют утилизировать низкопотенциальное тепло, повышая общую эффективность промышленных комплексов.
Адсорбционные чиллеры, вариант абсорбционных, используют твердые адсорбенты вроде силикагеля. Они регенерируются теплом при 80–100°C и применяются в гибридных системах для сушки воздуха или охлаждения в фармацевтике. В России такие установки редки, но растет интерес в связи с программами энергоэффективности по ФЗ-261. Критерии сравнения включают температуру охлаждения: компрессионные обеспечивают до -10°C, абсорбционные — от 0°C, с меньшим давлением на окружающую среду.
- Компрессионные: высокая производительность, но зависимость от электричества.
- Абсорбционные: использование тепла, низкий COP, экологичность.
- Адсорбционные: компактность, для специфических задач с низкотемпературным теплом.
Сильные стороны компрессионных чиллеров — в скорости реакции и широком диапазоне температур, что подходит для динамичных производств вроде пищевой переработки в Краснодарском крае. Слабые — высокое потребление энергии, составляющее до 30% от общих затрат на охлаждение по данным Минэнерго РФ. Абсорбционные модели выигрывают в устойчивости к отключениям электричества и интеграции с котельными, но требуют стабильного источника тепла и имеют больший вес, усложняя монтаж. Итог: компрессионные предпочтительны для стандартных задач с акцентом на мощность, абсорбционные — для энергоемких отраслей с отходящим теплом, где окупаемость достигается за 3–5 лет.
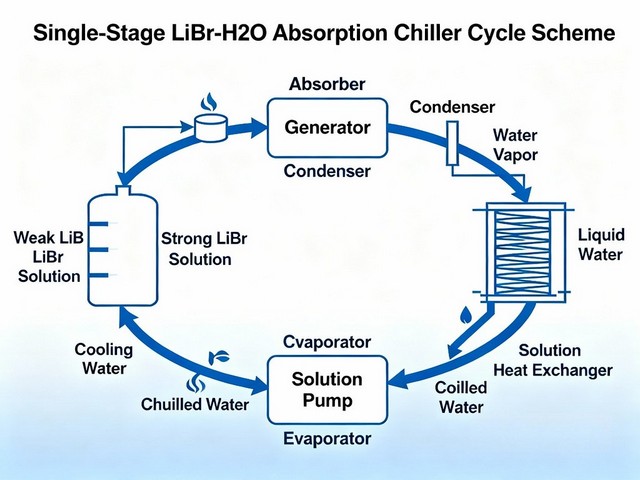 Принципиальная схема абсорбционного цикла в промышленном чиллере.
В сравнении по стоимости, компрессионные чиллеры окупаются быстрее в электроснабженных зонах, в то время как абсорбционные экономят на топливе в газифицированных регионах, таких как Поволжье. Отечественные разработки, например, от НПОТеплообменник в Екатеринбурге, фокусируются на абсорбционных моделях для импортозамещения, с локализацией компонентов до 80%.
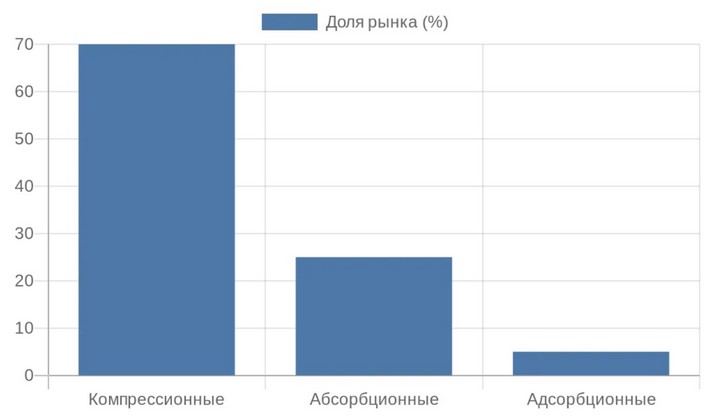 Столбчатая диаграмма доли использования различных типов чиллеров по циклу работы.
Для выбора по циклу учитывают тепловой баланс предприятия: если отходящее тепло превышает 20% энергопотерь, абсорбционные системы становятся оптимальными. В 2025 году тенденция к гибридным установкам усиливается, сочетая компрессионный и абсорбционный модули для круглогодичного использования.
Выбор хладагентов для промышленных чиллеров
Хладагенты играют ключевую роль в эффективности и безопасности промышленных чиллеров, определяя температурный диапазон, давление системы и воздействие на окружающую среду. В 2025 году в России акцент смещается на экологически чистые альтернативы в соответствии с обновленным Монреальским протоколом и национальными стандартами ГОСТ Р 56832-2015. Основные группы — фреоны (HFC), аммиак, CO2 и углеводороды, где выбор зависит от отрасли, чтобы минимизировать глобальное потепление (GWP) и озоновый потенциал (ODP).
F-410A и R-134a, как HFC-хладагенты, широко применяются в компрессионных чиллерах для средних температур охлаждения от 0 до 15°C. Они не разрушают озон (ODP=0), но имеют высокий GWP (от 1300 до 3700), что стимулирует переход на низко-GWP варианты по директиве ЕС 517/2014, адаптированной в РФ. В машиностроении на заводах Урала, таких как Уралмаш, эти хладагенты охлаждают гидравлические прессы, обеспечивая стабильность при давлении до 25 бар. Преимущества — низкая токсичность и совместимость с существующими системами, но эксплуатация требует регулярной проверки на утечки по нормам Сан Пи Н 2.2.1/2.1.1.1200-03.
Аммиак (R-717) остается фаворитом в крупных промышленных установках благодаря отличной теплоемкости и нулевому GWP. Он идеален для низкотемпературного охлаждения до -30°C в пищевой и химической отраслях, например, на мясокомбинатах в Сибири или заводах Сибур в Тобольске. В абсорбционных чиллерах аммиак сочетается с водой как абсорбентом, повышая COP на 10–15% по сравнению с HFC. Однако его токсичность и взрывоопасность требуют специальных мер: герметичных помещений и систем детекции по ГОСТ 12.1.004-91. В 2025 году объем использования аммиака в РФ вырос на 12% за счет импортозамещения, с производством на Уралхим.
Переход на натуральные хладагенты вроде аммиака снижает углеродный след производства, способствуя целям Парижского соглашения.
CO2 (R-744) набирает популярность как сверхкритический хладагент в каскадных системах для сверхнизких температур до -50°C. Его GWP=1 делает его экологичным выбором для дата-центров и фармацевтики в Москве, где чиллеры от Либхерр интегрируют CO2 для охлаждения серверов. Преимущества — высокая плотность и безопасность (негорючий), но требуется компрессор с повышенным давлением до 120 бар. В России внедрение CO2 ускорилось после 2023 года благодаря грантам Минпромторга на зеленые технологии, с локальными адаптациями для климатических зон.
Углеводороды (R-290, R-600a) используются в компактных чиллерах для не критичных применений, таких как охлаждение в легкой промышленности на текстильных фабриках в Иваново. Их GWP ниже 20, но горючесть ограничивает объем заряда до 150 г по нормам IEC 60335-2-40. Эти хладагенты экономичны и подходят для scroll-компрессоров, снижая затраты на 20% по сравнению с HFC.
- F-410A/R-134a: универсальность для средних нагрузок, но фаза вывода из обращения к 2030 году.
- Аммиак: высокая эффективность в крупных системах, требует строгой безопасности.
- CO2: экологичность для низких температур, инвестиции в оборудование.
- Углеводороды: бюджетный вариант для малых установок, ограничения по объему.
| Хладагент | GWP | Температурный диапазон (°C) | Давление (бар) | Экологичность (ODP/GWP) | Применение в РФ |
|---|---|---|---|---|---|
| R-410A | 2088 | 0–15 | 20–25 | 0 / Высокий | Машиностроение, климат-контроль |
| R-717 (Аммиак) | 0 | -30–0 | 10–15 | 0 / Низкий | Пищевая, химическая промышленность |
| R-744 (CO2) | 1 | -50–10 | 80–120 | 0 / Низкий | Дата-центры, фармацевтика |
| R-290 | 3 | 0–20 | 5–10 | 0 / Низкий | Легкая промышленность, бытовые аналоги |
Сильные стороны HFC — простота интеграции в устаревшие системы, но растущие регуляции по Кigali Amendment вынуждают к замене, с субсидиями до 30% от стоимости по программам Росприроднадзора. Аммиак и CO2 выигрывают в долгосрочной перспективе за счет снижения эксплуатационных расходов на 15–25%, особенно в энергозатратных регионах вроде Дальнего Востока. Углеводороды подходят для стартапов и малого бизнеса, где безопасность обеспечивается автоматикой. Итог: для новых проектов в 2025 году рекомендуют CO2 или аммиак, с расчетом на анализ жизненного цикла по ISO 14040.
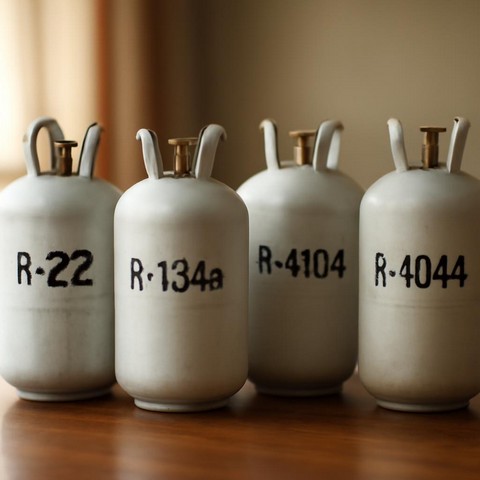 График свойств хладагентов для промышленных чиллеров.
В российском контексте производство хладагентов локализовано:Химпром в Перми выпускает аммиак, а Газпром инвестирует в CO2 для нефтехимии. Тенденция — к смешанным системам, где HFC комбинируют с натуральными для переходного периода, минимизируя риски.
- Проанализируйте экологические требования по месту установки.
- Рассчитайте давление и совместимость с компрессором.
- Оцените затраты на заправку и утилизацию по нормам ФЗ-89.
Монтаж и эксплуатация промышленных чиллеров
Монтаж промышленных чиллеров требует тщательного планирования, чтобы обеспечить долговечность и эффективность системы. В России процесс регулируется СНи П 3.05.01-85 и СП 60.13330.2020, с учетом сейсмичности и климатических зон. Основные этапы включают подготовку фундамента, подключение коммуникаций и тестирование, где ошибки могут привести к снижению КПД на 20–30%. Для компрессионных моделей на открытых площадках заводов в Подмосковье используют виброизоляцию, чтобы минимизировать шум до 70 д Б по нормам Сан Пи Н 2.2.4/2.1.8.562-96.
Подготовка места установки начинается с расчета нагрузки: фундамент должен выдерживать вес до 10 тонн для крупногабаритных чиллеров, с уклоном для стока конденсата. В промышленных зонах, таких как нефтеперерабатывающий комплекс в Уфе, чиллеры монтируют на антивибрационных опорах из резины или пружин, интегрируя их в инженерные сети. Подключение электричества требует заземления по ПУЭ и установки автоматов на 400 А, с защитой от коротких замыканий. Гидравлические трубопроводы собирают из нержавеющей стали по ГОСТ 9941-81, с диаметром от 50 мм для потоков 100 м³/ч, предотвращая коррозию в агрессивных средах.
Эксплуатация фокусируется на мониторинге параметров: температура хладагента, давление и расход воды отслеживаются автоматикой с датчиками SCADA. В абсорбционных системах на химических предприятиях в Волгограде ежедневно проверяют уровень абсорбента, чтобы избежать кристаллизации при температурах ниже 5°C. Режимы работы делят на номинальный (80% мощности) и пиковый, с автоматическим регулированием по PID-контроллерам. В 2025 году цифровизация усиливает эксплуатацию: Io T-модули от российских фирм вроде Каспий позволяют удаленный контроль, снижая простои на 15% по данным Росстата.
Правильный монтаж продлевает срок службы чиллера до 20 лет, минимизируя затраты на ремонт.
Обслуживание включает сезонную подготовку: перед зимой в сибирских регионах дренируют системы, чтобы избежать замерзания, а весной — вакуумирование для удаления воздуха. Фильтры меняют ежеквартально, компрессоры — с маслом по графику, что соответствует рекомендациям производителей вроде Турбовин. В условиях повышенной влажности на морских платформах Каспия применяют антикоррозийные покрытия, продлевая интервалы ТО до 5000 часов. Экономия от профилактики достигает 25% от годовых расходов, особенно в энергозатратных отраслях.
- Монтаж: фундамент, изоляция, коммуникации с учетом норм.
- Эксплуатация: мониторинг, регулировка, цифровизация.
- Обслуживание: ТО, сезонные работы, антикоррозия.
Слабые стороны — сложность интеграции в старые здания, где требуется реконструкция по ФЗ-384, но преимущества в автоматизации окупают вложения за 2–3 года. Для абсорбционных чиллеров эксплуатация проще в плане электричества, но требует контроля тепла от котлов. Итог: профессиональный монтаж и регулярное обслуживание обеспечивают надежность, с фокусом на локальные условия России для оптимальной работы.
В сравнении, компрессионные модели проще в повседневной эксплуатации благодаря компактности, в то время как абсорбционные нуждаются в стабильном теплоснабжении, что актуально для ТЭЦ в европейской части страны. Тенденции 2025 года — к модульным чиллерам для быстрого монтажа, с предустановленными панелями управления.
- Проведите гидравлический расчет перед подключением.
- Интегрируйте систему вентиляции для отвода тепла.
- Обучите персонал по нормам охраны труда.
Часто задаваемые вопросы
Как выбрать мощность промышленного чиллера для конкретного производства?
Выбор мощности начинается с расчета тепловой нагрузки объекта, учитывая пиковые значения в пиковые часы. Для машиностроительного завода с 10 станками нагрузка может составлять 200–500 кВт, рассчитываемая по формуле Q = m * c * ΔT, где m — расход теплоносителя, c — теплоемкость, ΔT — разница температур. Рекомендуется запас 20% на будущие расширения, с учетом коэффициента использования 0,8–0,9 по нормам СП 131.13330.2020. В пищевой отрасли для холодильных камер мощность определяют по объему и температуре хранения, с консультацией инженера для точного подбора.
- Измерьте все источники тепла: оборудование, освещение, персонал.
- Используйте ПО вроде Energy Plus для моделирования.
- Проверьте климатические данные региона по СНиП 23-01-99.
Какие экологические требования к чиллерам в России на 2025 год?
Экологические требования основаны на ФЗ-7 «Об охране окружающей среды» и обновленном Монреальском протоколе, с запретом на хладагенты с ODP > 0 к 2030 году. В 2025 году акцент на низкий GWP.
Субсидии на зеленые технологии предоставляются по программе «Энергоэффективность» Минэнерго, до 50% затрат. В регионах с высокой экозагрязненностью, как в Кузбассе, вводят дополнительные нормы на шум и вибрацию по СанПиН 2.2.4.3359-16.
Сколько стоит обслуживание промышленного чиллера в год?
Годовые затраты на обслуживание варьируются от 100 000 до 500 000 рублей в зависимости от мощности и типа. Для компрессионного чиллера 100 кВт базовое ТО включает замену фильтров (20 000 руб.), проверку хладагента (50 000 руб.) и диагностику электроники (30 000 руб.), итого около 150 000 руб. Абсорбционные модели дороже на 20% из-за абсорбента, но экономят на энергии. По данным Росэнерго, профилактика снижает аварии на 40%, окупаемость за 1–2 года.
- Ежемесячные проверки: визуальный осмотр, давление.
- Ежегодное: полная разборка, калибровка.
- Дополнительно: контракты с сервисами вроде Вентпром за фиксированную сумму.
Можно ли интегрировать чиллер в систему рекуперации тепла?
Да, интеграция возможна, особенно для абсорбционных чиллеров, где отходящее тепло от печей или турбин используется для десорбции. В металлургии на заводах в Челябинске рекуперация повышает КПД на 25%, с теплообменниками по ГОСТ 27584-88. Для компрессионных — через теплоотвод в конденсатор для подогрева воды. Проект требует расчета по ТР ТС 010/2011, с контролем температуры 60–90°C для эффективности.
Преимущества: снижение энергозатрат на 15–20%, соответствие ФЗ-261. Минусы: сложность трубопроводов, но окупаемость 3–4 года в энергозатратных производствах.
Как защитить чиллер от замерзания в холодном климате России?
Защита включает утепление труб по СНиП 41-02-2003 с пенополиуретаном толщиной 50–100 мм и электрообогрев кабелем на 20 Вт/м. В сибирских условиях, как в Красноярске, используют антифриз в теплоносителе (этиленгликоль 30%) для температур до -40°C. Автоматика с датчиками отключает насосы при +5°C, с дренажем системы. Для абсорбционных — подогрев абсорбента паром.
- Установите термоизоляцию на все открытые элементы.
- Интегрируйте систему аварийного отключения.
- Проводите зимнюю консервацию с вакуумированием.
Такие меры снижают риски на 90%, по опыту эксплуатации на нефтяных месторождениях Ямала.
Какие преимущества отечественных чиллеров перед импортными?
Отечественные чиллеры, такие как от Теплообменник или Криогенмаш, дешевле на 30–40% за счет локализации, с адаптацией к российским сетям 380 В. Они соответствуют ГОСТ Р 51321.1-2007, с гарантией 2–3 года и быстрым сервисом в регионах. В 2025 году импортозамещение достигло 70%, снижая зависимость от поставок. Преимущества: устойчивость к перепадам напряжения ±10%, интеграция с отечественной автоматикой.
- Нижние цены на запчасти и ТО.
- Соответствие климатическим нормам РФ.
- Государственные субсидии по программе 115-ФЗ.
Импортные, вроде Труне, выигрывают в инновациях, но отечественные оптимальны для стандартных задач в промышленности.
Выводы
В статье рассмотрены ключевые аспекты промышленных чиллеров: типы компрессионных и абсорбционных систем, выбор экологичных хладагентов, особенности монтажа и эксплуатации в российских условиях, а также ответы на распространенные вопросы. Эти элементы определяют эффективность охлаждения в отраслях от машиностроения до пищевой промышленности, подчеркивая переход к низкоуглеродным технологиям в 2025 году. Правильный подход к подбору и обслуживанию позволяет снизить энергозатраты и повысить надежность оборудования.
Для успешного внедрения рекомендуется провести аудит тепловой нагрузки, выбрать хладагент с низким потенциалом глобального потепления и обеспечить регулярное техническое обслуживание по нормам ГОСТ. Обратитесь к специалистам для расчета и монтажа, чтобы избежать ошибок и оптимизировать затраты.
Не откладывайте модернизацию систем охлаждения — инвестируйте в современные чиллеры сегодня, чтобы повысить производительность вашего предприятия и соответствовать экологическим стандартам завтра. Свяжитесь с поставщиками для консультации и начните путь к энергоэффективности прямо сейчас!
Редакция LifeGlobe.netПросмотров: 325
Материалы по теме
 Прямоугольный стадион в Мельбурне. Инженерный шедевр AAMI Park
 Магия молекул: как суперпористые материалы меняют правила экологии
 Центр Yidan в Шэньчжэне — новинка от Захи Хадид
 Самая высокая гидроаккумулирующая электростанция - новое чудо Китая
 Toyota и двигатель на воде — как работает водородный ДВС
 Часы 1505 - Первые часы в истории
 Новая «спутница» Земли: астрономы открыли квазилуну 2025 PN7
 Железные лёгкие. Легендарный аппарат, спасший тысячи жизней
 Межзвёздный объект 3I/ATLAS — NASA активировала протоколы планетарной обороны
 Натрий-ионные батареи: Китай запускает новую эру дешёвых и безопасных аккумуляторов

