Лазерный станок по металлу: виды, назначение и критерии выбора
Выбор промышленного оборудования для раскроя листового проката всегда упирается в экономику. Ошибка с типом излучателя или его мощностью приводит к тому, что производство получает либо горы брака с налипшим гратом, либо дорогой комплекс, который простаивает из-за сложности обслуживания.
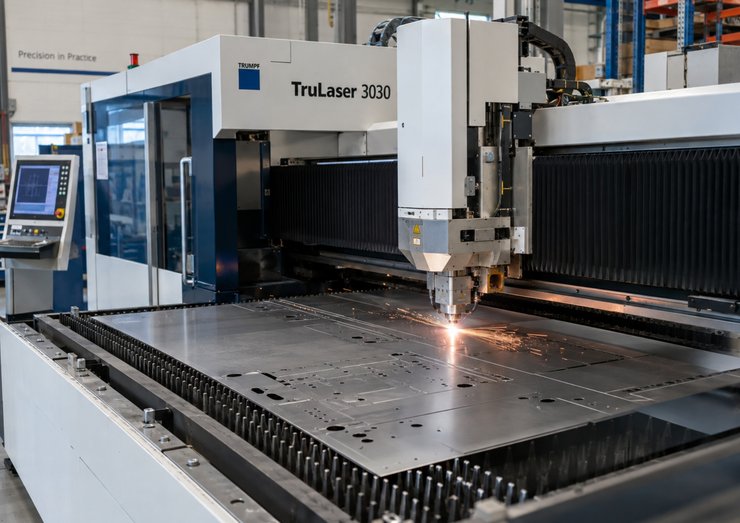
Выбор промышленного оборудования для раскроя листового проката всегда упирается в экономику. Ошибка с типом излучателя или его мощностью приводит к тому, что производство получает либо горы брака с налипшим гратом, либо дорогой комплекс, который простаивает из-за сложности обслуживания.
Чтобы не переплачивать за лишние киловатты, важно понимать, как устроены современные лазерные станки и для каких технологических задач подходит каждый тип излучателя. Ниже разберем практические нюансы выбора оборудования под конкретные задачи цеха.
В чем разница между волоконными и CO2-лазерами?
Долгое время на производствах доминировали углекислотные установки, но сейчас их практически полностью вытеснили волоконные лазерные станки по металлу. Волоконный излучатель генерирует луч с длиной волны 1.06 мкм, которая отлично поглощается сталью, латунью и медью. Углекислотные газовые лазеры работают на длине волны 10.6 мкм, что делает их малоэффективными при раскрое цветных металлов из-за высокого коэффициента отражения.
Если говорить о затратах, то КПД волоконного оборудования достигает 35%, тогда как у CO2-систем этот показатель редко превышает 10%. В реальных условиях цеха это означает снижение расходов на электроэнергию в два-три раза. Волоконные станки лазерного раскроя не требуют сложной системы зеркал, что упрощает их обслуживание и исключает необходимость постоянной юстировки оптического тракта.
Основные сферы применения лазерного раскроя на производстве:
скоростной раскрой тонколистовой нержавеющей стали азотным методом;
обработка деталей из меди, алюминия и латуни волоконными лазерами;
фигурная резка толстолистовой углеродистой стали с подачей кислорода;
изготовление сложных контуров для корпусных деталей и приборостроения.
При этом выбор технологии резки напрямую зависит от толщины заготовки и требований к качеству торца детали.
Как подобрать мощность лазерного оборудования под толщину листа?
Толщина металла определяет требования к мощности лазерного источника. Для работы с тонким листом до трех миллиметров достаточно базового излучателя мощностью один киловатт. Если же предприятию требуется регулярно резать конструкционную сталь толщиной 10 миллиметров и более, необходим станок мощностью от трех киловатт.
По состоянию на 2026 год, стоимость качественного источника на три киловатта составляет от 1.2 до 1.8 млн руб. с учетом таможенных пошлин. Для многопрофильных цехов лазерный станок по металлу такой мощности считается оптимальным решением. При покупке важно закладывать запас по мощности около 20%, чтобы источник не работал на пределе своих возможностей при раскрое максимальных толщин.
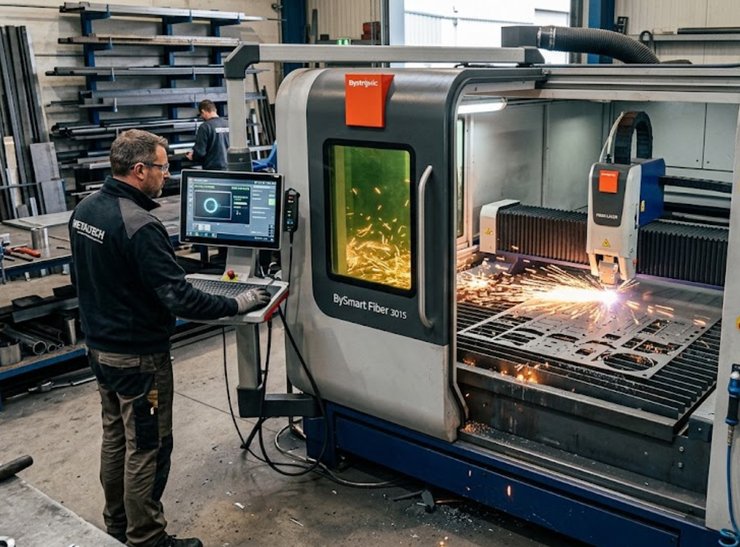
Расходные газы играют не меньшую роль, чем мощность лазера. Кислород используют для резки черной стали, так как он поддерживает процесс горения и увеличивает скорость работы, хотя и оставляет окислы на кромке. Для нержавеющей стали и алюминия применяют высокочистый азот под давлением до 20 бар, который выдувает расплав и сохраняет чистый, готовый к сварке срез.
С какими рисками можно столкнуться при эксплуатации?
Основной враг лазерной оптики на производстве - пыль и продукты горения металла. Защитное стекло режущей головки принимает на себя основную нагрузку во время сквозного прожига листа. Если на поверхности линзы осядет даже микроскопическая частица грязи, лазерный луч мгновенно нагреет ее, что приведет к разрушению дорогого оптического элемента.
Регулярный регламент обслуживания снижает вероятность внезапной остановки линии на производстве. Оператор должен ежедневно проверять состояние расходных компонентов и юстировать сопло относительно луча.
Ежедневные операции по уходу за лазерным станком по металлу:
чистка защитного стекла режущей головки специальным безворсовым материалом;
контроль чистоты и соосности сопла лазерной головки;
проверка давления вспомогательных газов в подводящих магистралях;
мониторинг температуры охлаждающей жидкости в чиллере.
Стабильная работа системы охлаждения критически важна для стабильности лазерного луча. Двухконтурный чиллер должен постоянно поддерживать температуру излучателя и режущей головки в заданном диапазоне, предотвращая перегрев диодных модулей. Соблюдение этих простых регламентов сохраняет рабочий ресурс лазерного оборудования на многие годы эксплуатации.
Редакция LifeGlobe.netПросмотров: 176
Материалы по теме
 Телефон грязнее унитаза: правда ли это на самом деле
 Млечный Путь: как выглядит наша галактика изнутри
 Самый прочный металл на Земле: вольфрам или титан
 Rotterdam Rocks! — башня из семи валунов
 Почему ИИ не станет разумным, как человек
 Самая тихая комната на планете в Building 87
 Ветряная мельница Болле с двойным ротором
 К 2030 году ИИ выпьет больше воды, чем всё человечество
 Птичье гнездо — Национальный стадион Пекина
 Штаб-квартира CCTV в Пекине — здание-петля Рема Колхаса

