Металлообработка: от кузницы до лазера
Первый кузнец не знал, что занимается металлообработкой. Он просто бил камнем по раскалённому куску железа, добиваясь нужной формы. Прошло несколько тысяч лет — и теперь тот же результат достигается лучом лазера, управляемым с экрана. Между этими двумя точками — история, в которой каждое новое решение появлялось не от хорошей жизни.
Горн, молот и интуиция
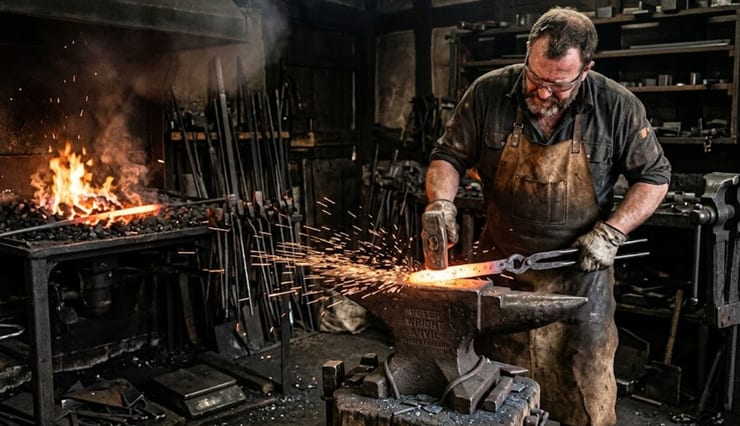
Железо начали обрабатывать примерно в XII веке до нашей эры — сначала на Ближнем Востоке, затем постепенно по всему Средиземноморью и дальше. Технология была простой до грубости: металл раскаляли в горне до состояния, когда он становился пластичным, и отковывали молотом на наковальне. Никаких измерений — только глаз и опыт.
Кузнец определял температуру по цвету: тёмно-красный — ещё рано, ярко-жёлтый — в самый раз, белый — металл начинает гореть. Этому учились годами. Подмастерье, не умеющий читать цвет каления, портил заготовки — и никакая теория тут не помогала.
Ковка оставалась главным способом придать металлу форму вплоть до позднего Средневековья. Рыцарские доспехи, подковы, замки, мечи — всё это выходило из-под молота. Каждое изделие было штучным, и два одинаковых меча из одной кузницы всё равно различались по балансу и твёрдости.
Когда появилось литьё
Литьё металла в формы знали ещё в бронзовом веке — задолго до железа. Но долгое время оно использовалось для относительно простых изделий: наконечников, украшений, колоколов. Получить качественное литое железо было сложнее: температура плавления у него выше, чем у бронзы, и первые доменные печи, появившиеся в Европе около XIV века, дали возможность работать с чугуном в промышленных масштабах.
Чугун лить проще, чем ковать, — но он хрупкий. Пушечные ядра и котлы из него получались отлично, а вот инструмент — уже нет. Разграничение между кованым и литым металлом держалось несколько столетий: каждый материал занимал свою нишу.
Промышленная революция и станки
До XVIII века металлообработка была ремеслом. После — стала промышленностью. Паровая машина дала возможность приводить в движение станки: токарные, фрезерные, сверлильные. Ручной труд не исчез, но отошёл на второй план там, где требовались серийные детали с повторяемыми размерами.
Токарный станок с механическим суппортом, который Генри Модсли усовершенствовал в 1800 году, позволил нарезать резьбу с точностью, недостижимой вручную. Это изменило всё: болты и гайки стали взаимозаменяемыми — деталь, сделанная в Манчестере, подходила к механизму, собранному в Бирмингеме.
Взаимозаменяемость — вот что на самом деле запустило массовое производство. Не пар и не уголь, а возможность делать одинаковые детали в разных местах.
Если вас интересует современное оборудование для гибки и резки металла, посмотрите, что предлагает ТЕХНО-СБ — российский поставщик станков и инструмента для металлообработки.
Резка, гибка, штамповка
К концу XIX века металлообработка разделилась на десятки специализированных операций. Гибка металлических листов превратилась в отдельное направление: профили, трубы, кузова — всё это требовало не ковки, а контролируемого изгиба без разрушения структуры.
Листогибочные прессы работали по принципу, понятному любому: матрица снизу, пуансон сверху, лист металла между ними. Давление — и заготовка принимает нужный угол. Точность зависела от оснастки и от того, насколько точно рабочий выставил упоры. Человеческий фактор никуда не делся — просто сместился.
Штамповка пошла дальше: за один удар пресса из плоской заготовки получалась объёмная деталь. Автомобильные крылья, корпуса бытовой техники, консервные банки — штамп делал за секунды то, на что кузнец потратил бы час.
Числовое управление: станок учится читать
В 1952 году в Массачусетском технологическом институте запустили первый станок с числовым программным управлением — ЧПУ. Программа записывалась на перфоленту, станок читал её и воспроизводил движение инструмента без участия оператора. Поначалу это выглядело экзотикой и стоило как небольшой завод.
К 1970-м микропроцессоры удешевили управляющую электронику, и ЧПУ-станки начали расходиться по цехам. В 1980-х появились системы автоматизированного проектирования — конструктор рисовал деталь на экране, программа переводила чертёж в управляющий код, станок вырезал или гнул по этому коду. Цепочка от идеи до детали сократилась с недель до часов.
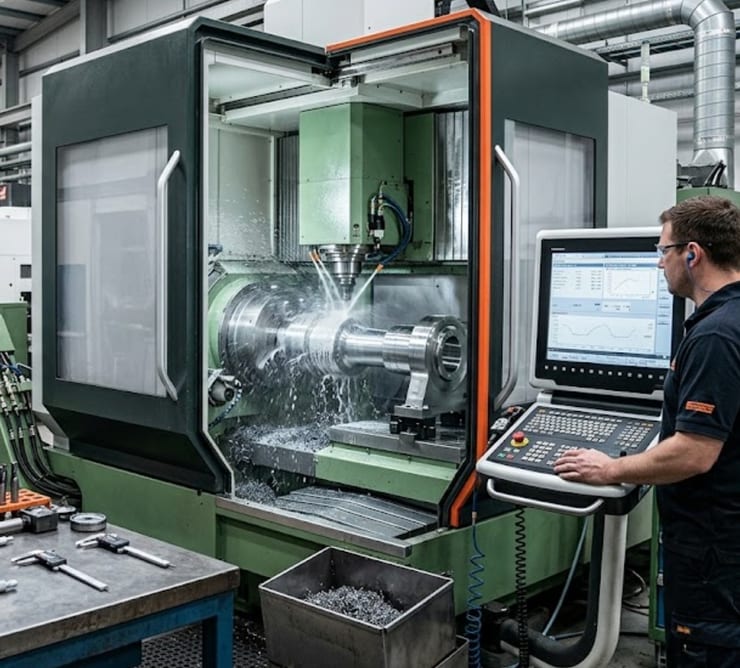
Современные обрабатывающие центры работают по пяти осям одновременно — инструмент движется не только вдоль трёх координат, но и наклоняется, поворачивается. Детали сложной геометрии, которые раньше собирали из нескольких заготовок, теперь фрезеруют из одного куска.
Лазер как инструмент
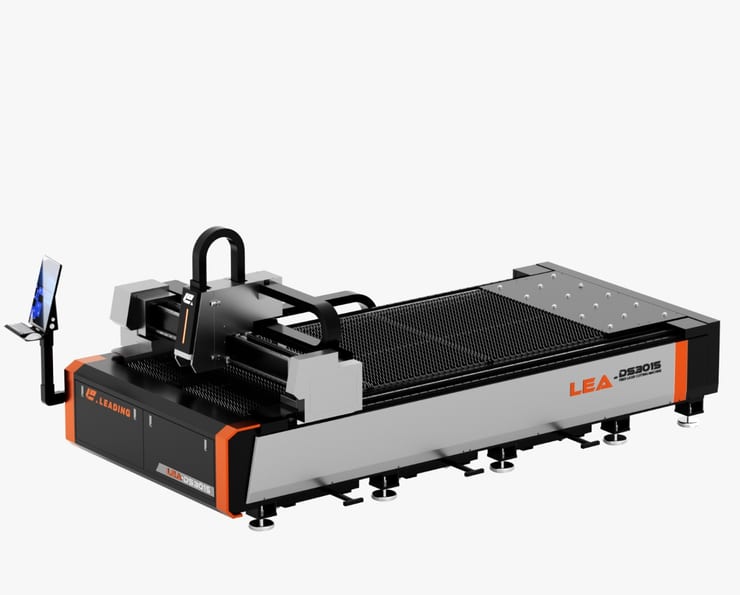
Лазерная резка появилась в производстве в 1970-х, но по-настоящему распространилась в 1990-х — когда мощность лазеров выросла, а цены на оборудование упали до уровня, доступного среднему предприятию. Принцип прост: сфокусированный луч разогревает металл в точке контакта до температуры испарения. Рез получается узким — от 0,1 мм — и чистым, без деформации прилегающего материала.
Для листового металла лазер удобнее механической резки: нет износа инструмента, нет необходимости переналаживать оснастку под новый контур — достаточно загрузить другой файл. Контуры любой сложности вырезаются за один проход.
Волоконные лазеры, которые вытесняют CO₂-установки начиная с 2010-х, режут цветные металлы и нержавеющую сталь быстрее и с меньшим расходом энергии. Скорость резки стального листа толщиной 1 мм на современном волоконном лазере — до 30 метров в минуту.
Кузнец XII века до нашей эры потратил бы на это весь день.
Редакция LifeGlobe.netПросмотров: 157
Материалы по теме
 Дворец Диоклетиана в Сплите: руины, в которых живут люди
 Замок Вальзен в Бельгии: история над рекой Лесс
 Портико ди Сан-Лука — самый длинный портик в мире
 Астрономические часы собора Уэллса
 Нисияма Онсен Кейункан — старейший отель в мире
 Бланш Монье: 25 лет в заточении в доме семьи
 Маяк, который топил корабли вместо спасения
 Акведук Агуаш Ливреш в Лиссабоне
 Колокольня Джотто во Флоренции — башня с видом на Тоскану
 Таксила: древний город на перекрёстке цивилизаций

