Как работает оптический 3D-сканер и где он нужен
Проектор рисует на детали световые полосы, камеры следят, как эти полосы изгибаются на рельефе, и через несколько секунд в компьютере появляется её цифровая копия из миллионов точек. Разбираемся, как устроены оптические 3D-сканеры, где без них уже трудно обойтись и на каких поверхностях они ошибаются.
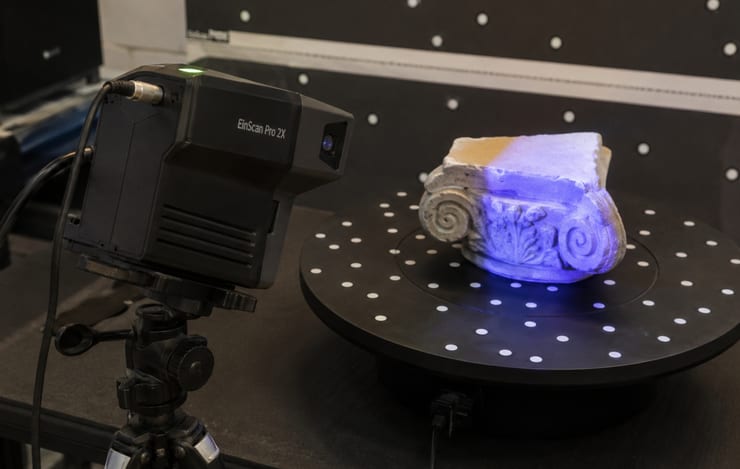
Оптический 3D-сканер измеряет форму предмета, не касаясь его. Реальная поверхность превращается в набор координат, а из них собирается трёхмерная цифровая модель. Бывают ручные, стационарные и установленные на промышленных роботах модели оптических 3D-сканеров. Внешне они сильно различаются, но большинство опирается на один принцип — триангуляцию.
Структурированный свет и триангуляция
Классическая схема включает проектор и две камеры, закреплённые на жёсткой базе под заранее известными углами. Встречаются и конструкции с одной камерой: тогда вторую точку наблюдения фактически заменяет сам проектор, положение которого тоже откалибровано.
Проектор выводит на деталь серию узоров: чередующиеся полосы разной ширины, синусоидальные шаблоны со смещением фазы, закодированные последовательности. На плоскости полосы остаются прямыми, на выпуклости и во впадине изгибаются. Камеры снимают этот изгиб, программа находит одну и ту же точку на снимках с разных ракурсов и по известным расстояниям и углам вычисляет её координаты. За один снимок промышленный сканер может получить несколько миллионов точек.
Результат называют облаком точек. Моделью в привычном смысле оно ещё не является.
Из облака строят полигональную сетку, чаще всего в формате STL, и уже с ней работают контролёры и конструкторы. Многие современные системы используют синюю светодиодную подсветку: свет узкого спектра проще отделить фильтрами от цехового освещения и солнечных бликов из окон.
За одно положение сканер видит только часть предмета, поэтому деталь поворачивают вручную или на моторизованном столе, а сам сканер переносят вокруг неё. Отдельные снимки программа совмещает. Если на поверхности много характерного рельефа, хватает совмещения по геометрии. Большие гладкие панели и симметричные детали так не сшиваются: без маленьких круглых меток-наклеек ошибка накапливается от снимка к снимку, и к концу обхода модель заметно «уплывает».
Где применяют оптические сканеры
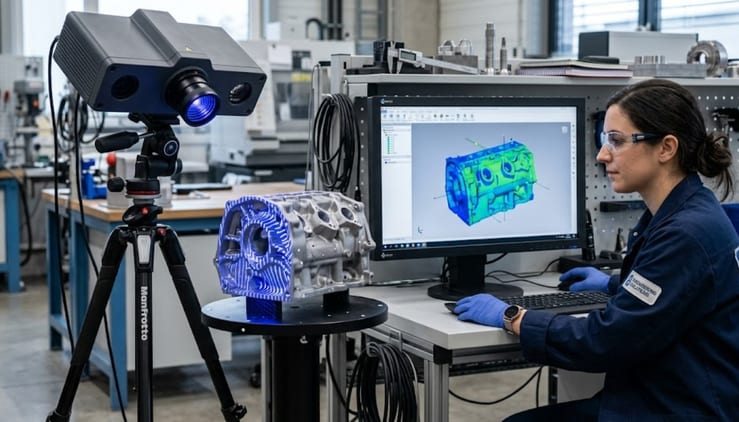
В авиастроении так проверяют лопатки турбин и элементы планера. У лопатки сложный профиль и тонкие кромки, и сравнение скана с конструкторской моделью сразу показывает, где металл ушёл за допуск: программа окрашивает отклонения в цвета от синего до красного, и проблемный участок виден на всей поверхности, а не в десятке контрольных точек.
В автомобилестроении системы трёхмерного контроля проверяют штампованные панели, сварные узлы, зазоры и перепады между дверью и крылом на собранном кузове. На некоторых линиях сканеры закреплены на роботах и измеряют кузова прямо в потоке, без снятия с конвейера.
В тяжёлом машиностроении и энергетике портативные сканеры приносят к изделию, а не наоборот. Крупные литые корпуса редукторов или станины сканируют в цехе, и одна из частых задач — проверить, хватит ли припуска на механическую обработку, до того как отливку поставят на станок.
С контактными измерениями оптика не столько конкурирует, сколько дополняет их. Координатно-измерительная машина со щупом по-прежнему точнее на отдельных размерах вроде диаметра отверстия или плоскостности базовой поверхности. Сила касания у неё невелика, но тонкостенную пластиковую деталь или лист она всё же способна слегка продавить, и здесь бесконтактный метод выигрывает. На многих производствах используют оба инструмента.
Обратное проектирование: что даёт скан и чего не даёт
Когда чертежей нет, например у старого оборудования или у детали из единичной поставки, её оцифровывают и по скану строят модель для изготовления замены или доработки конструкции.
Здесь от технологии чаще всего ждут больше, чем она способна дать. Сканер фиксирует деталь такой, какая она есть сейчас, вместе с износом, забоинами и короблением после многих лет работы. Номинальную геометрию, допуски, посадки и материал инженер восстанавливает сам, и эта часть работы нередко занимает больше времени, чем само сканирование.
Ограничения метода
Оптика плохо справляется с зеркальными, прозрачными и очень тёмными поверхностями: полированный металл даёт блики, стекло пропускает свет, чёрный пластик его поглощает. Такие детали перед съёмкой покрывают тонким матирующим составом.
Узкие глубокие отверстия и пазы остаются проблемой. Точку на дне полости должны одновременно видеть и проектор, и камера, а при большой глубине кто-то из них оказывается в тени. Точность тоже не одна на все случаи: чем меньше поле зрения, тем мельче детали, которые сканер различает, и крупногабаритная система с широким полем обычно уступает настольной в разрешении. Заявленную точность производители подтверждают по методикам вроде немецкой VDI/VDE 2634 или ISO 10360-13, а сам прибор периодически проверяют по калибровочным пластинам, особенно если в цехе меняется температура.
Для деталей, которые после сканирования идут в работу, существуют сублимирующие составы на основе циклододекана. Слой держится ровно столько, сколько нужно для съёмки, а затем за несколько часов или около суток сам испаряется, не оставляя на поверхности порошка.
Редакция LifeGlobe.netПросмотров: 148
Материалы по теме
 Ветряная мельница Болле с двойным ротором
 К 2030 году ИИ выпьет больше воды, чем всё человечество
 Птичье гнездо — Национальный стадион Пекина
 Штаб-квартира CCTV в Пекине — здание-петля Рема Колхаса
 Capital Gate в Абу-Даби: башня с наклоном 18 градусов
 Часовая башня Абрадж аль-Баит в Мекке: 601 метр над святыней
 Lotte World Tower: 555 метров над Сеулом
 Merdeka 118 — второе по высоте здание в мире
 Space Needle: башня, построенная за 13 месяцев
 Big Dig: как Бостон строил тоннель за $14,8 млрд

